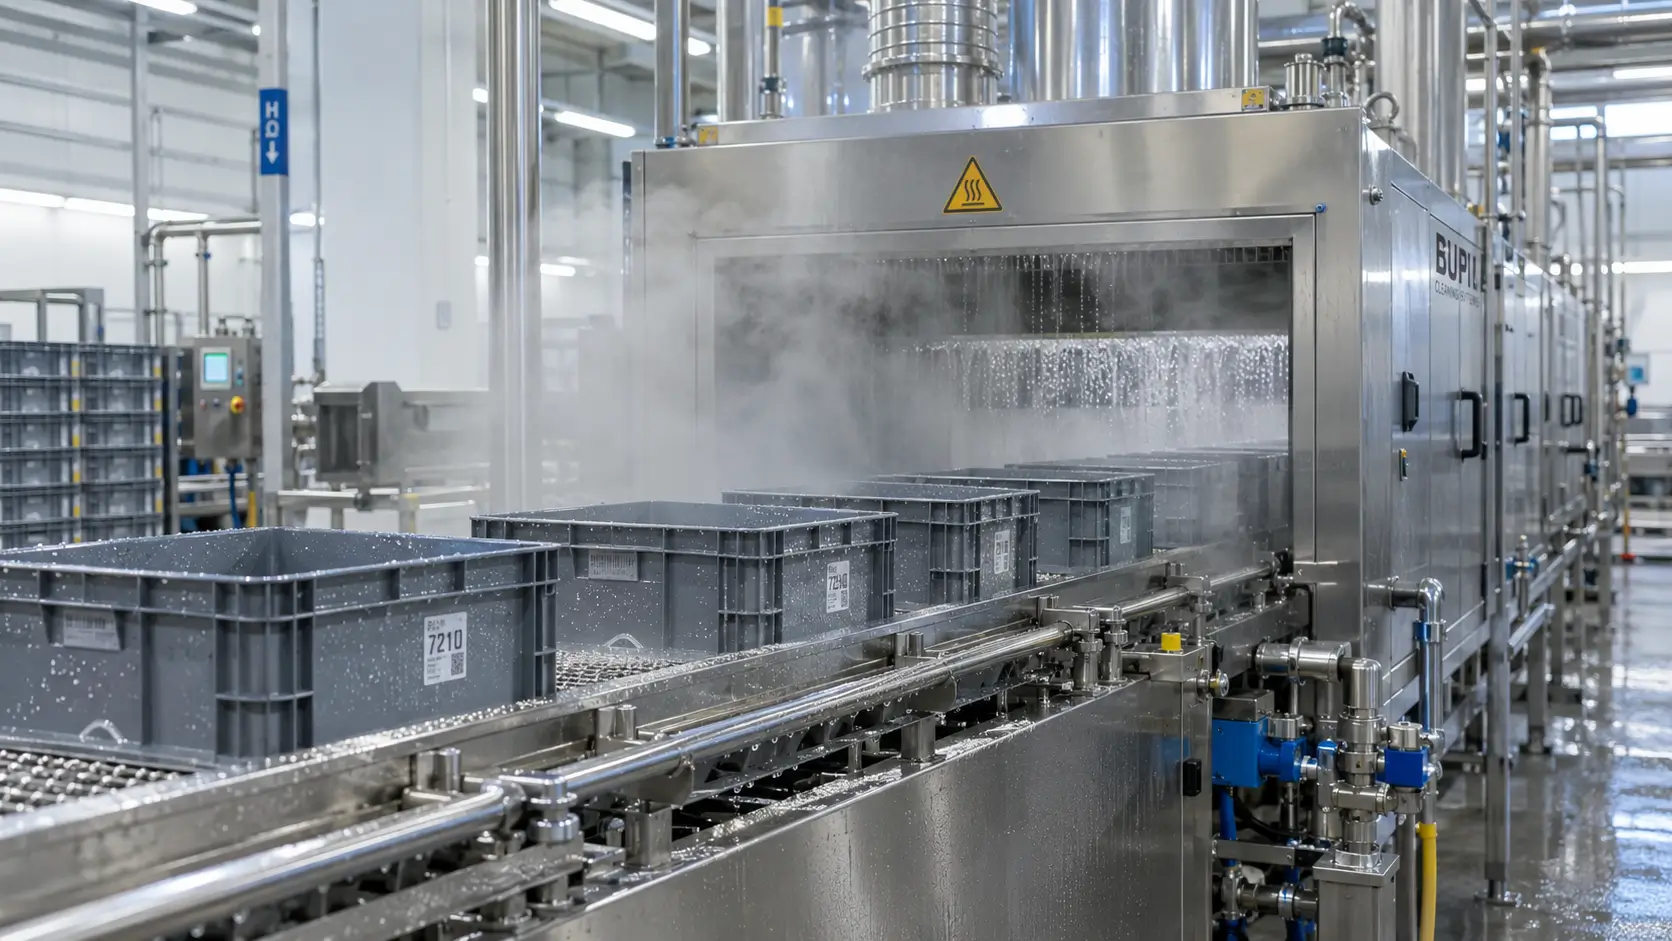
Las cajas KLT y los contenedores GLT son dos de los embalajes reutilizables más utilizados en la industria, pero no comparten ni el tamaño ni las mismas exigencias de limpieza. Un KLT es un portador de carga pequeña que se lava en grandes volúmenes dentro de túneles automatizados, mientras que un GLT es un contenedor grande y plegable cuyo proceso de lavado suele requerir más espacio y un manejo distinto. En esta guía práctica repasamos cómo se lava cada uno correctamente, con qué frecuencia debe hacerse y qué errores conviene evitar.
Por qué es necesario lavar los embalajes KLT y GLT
Tanto los KLT como los GLT están en contacto directo con productos de muy distinta naturaleza a lo largo de su vida útil: componentes de automoción, piezas electrónicas, alimentos o materiales industriales. Cada ciclo de transporte deja residuos, polvo o restos de aceite que, si no se eliminan correctamente, pueden contaminar la siguiente carga o deteriorar el propio embalaje con el tiempo.
Un embalaje reutilizable que no se limpia con la frecuencia y el método adecuados pierde parte de las ventajas que justifican su uso frente a un embalaje de un solo uso: deja de ser higiénicamente seguro y, a largo plazo, envejece peor.
Diferencias entre lavar cajas KLT y contenedores GLT
Aunque el objetivo final es el mismo, el proceso de lavado de un KLT y el de un GLT presentan diferencias importantes:
- Volumen de tratamiento: los KLT, por su tamaño reducido, se lavan en grandes cantidades dentro de túneles automatizados de alta capacidad. Los GLT, al ser mucho más grandes, requieren líneas de lavado adaptadas a sus dimensiones y se procesan en menor volumen por ciclo.
- Manejo previo al lavado: muchos modelos GLT son plegables, por lo que antes de entrar en la línea de lavado pueden necesitar desplegarse o revisarse estructuralmente, un paso que no existe en el caso de los KLT.
- Puntos de suciedad crítica: en los KLT, las esquinas interiores y las ranuras de tracción suelen acumular más suciedad residual. En los GLT, las bisagras y los mecanismos de plegado son los puntos que requieren una atención especial durante el lavado.
- Tiempo de secado: al tener mayor superficie y volumen, los GLT necesitan generalmente más tiempo de secado que un KLT para garantizar que no queda humedad residual en su interior.
Fases del proceso de lavado industrial
Independientemente del tipo de embalaje, un proceso de lavado industrial bien estructurado sigue una secuencia lógica y reproducible:
Recepción e inspección
Los embalajes llegan al centro de lavado, donde se registran por cantidad, tipología y cliente, y se inspeccionan para detectar roturas o deformaciones que requieran reparación antes de continuar en el circuito.
Prelavado
Se eliminan los residuos sólidos, etiquetas y restos orgánicos o inorgánicos mediante soplado, raspado o prelavado a presión, dejando la superficie preparada para el lavado principal.
Lavado principal
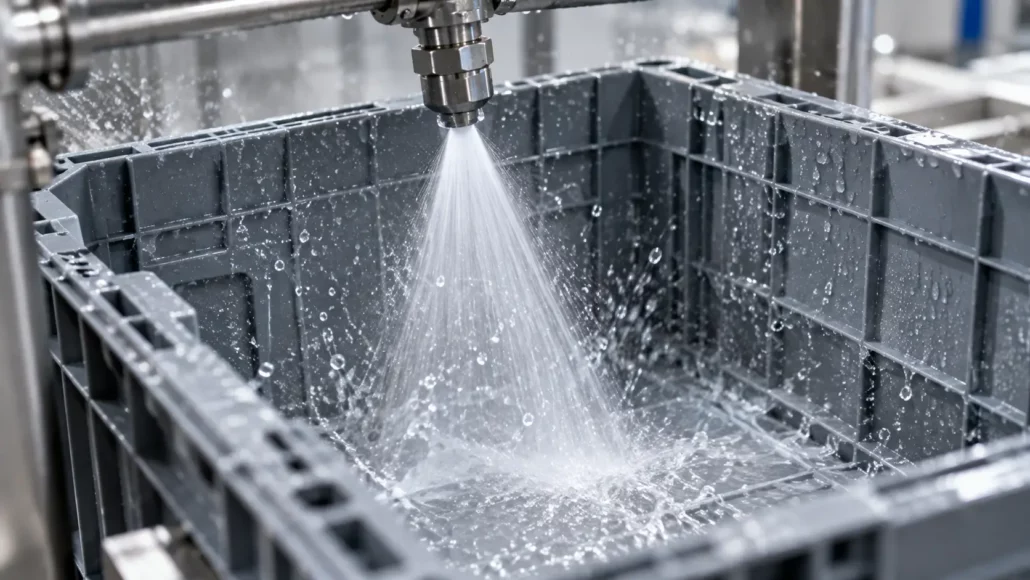
El embalaje pasa por agua caliente y detergentes industriales específicos, aptos incluso para sectores exigentes como el alimentario o el farmacéutico. Este es el paso donde se eliminan grasas, biofilm y suciedad incrustada.
Aclarado y secado
Se enjuaga el embalaje para eliminar cualquier resto de detergente y, a continuación, se seca mediante aire caliente forzado para evitar el desarrollo de hongos o bacterias durante el almacenamiento posterior.
Control de calidad
Antes de devolver el embalaje al circuito, se realiza una inspección visual y, si procede, un análisis microbiológico. Solo las unidades conformes se liberan para su reincorporación a la cadena logística.
Con qué frecuencia deben lavarse los KLT y GLT
No existe una frecuencia única válida para todos los casos. La periodicidad del lavado depende de tres factores principales:
- El sector de uso: alimentación y farmacéutica exigen ciclos de limpieza mucho más frecuentes y documentados que, por ejemplo, la construcción.
- El tipo de producto transportado: mercancías grasas, húmedas o con residuos abundantes requieren lavado tras cada ciclo de uso, mientras que otros productos permiten espaciar más los lavados.
- El número de rotaciones del embalaje: un pool de embalajes con alta rotación necesita un ritmo de lavado constante para no generar cuellos de botella en la disponibilidad.
Lavado interno frente a lavado externalizado
Muchas empresas se plantean si conviene lavar sus propios KLT y GLT internamente o externalizar el servicio a un proveedor especializado. Montar una línea de lavado propia implica una inversión considerable en instalaciones, maquinaria, productos químicos y personal formado, además de la gestión de los residuos generados por el propio proceso de limpieza.
Externalizar el servicio de limpieza de embalajes permite acceder a instalaciones ya optimizadas, con procesos documentados y trazables, sin asumir esa inversión inicial ni la complejidad de gestionar el proceso día a día.
Errores comunes al lavar embalajes KLT y GLT
No adaptar el detergente al tipo de residuo
Usar el mismo producto de limpieza para cualquier tipo de suciedad, sin ajustar la concentración ni la temperatura según el residuo real, reduce la eficacia del lavado y puede dañar el material del embalaje a largo plazo.
Saltarse la inspección previa
Lavar un embalaje sin revisarlo antes puede ocultar daños estructurales que después se agravan durante el propio proceso de lavado, especialmente en el caso de los GLT plegables.
No documentar el proceso
En sectores regulados, no registrar parámetros como temperatura, tiempo de ciclo o concentración de detergente puede suponer un incumplimiento normativo, además de dificultar la trazabilidad ante cualquier incidencia.
Ignorar el mantenimiento tras la limpieza
Un embalaje limpio pero dañado no debería volver al circuito sin pasar antes por un proceso de reparación. Reincorporar un embalaje deteriorado, aunque esté higiénicamente correcto, genera riesgos operativos innecesarios.
Cómo verificar que un lote de embalajes se ha lavado correctamente
Antes de aceptar un lote de KLT o GLT como apto para volver a producción, conviene revisar algunos puntos concretos, más allá de una simple inspección visual rápida:
- Esquinas y ranuras interiores: son los puntos donde con más frecuencia queda suciedad residual tras un lavado deficiente, especialmente en los KLT.
- Orificios de drenaje libres: deben estar completamente despejados, sin restos de producto ni sedimentos acumulados.
- Ausencia de olor a detergente: un embalaje correctamente aclarado no debería desprender olor químico perceptible.
- Tacto seco y sin residuo pegajoso: pasar la mano por la superficie interior es una forma sencilla de detectar restos de detergente mal aclarado.
- Bisagras y mecanismos de plegado, en el caso de los GLT: deben moverse con normalidad, sin restos acumulados que dificulten el despliegue en el siguiente uso.
Qué información debe poder aportar tu proveedor de lavado industrial
La trazabilidad del proceso es tan importante como el propio lavado, sobre todo en sectores regulados. Un proveedor serio debería poder facilitar, para cada lote procesado:
- Fecha, hora y número de lote de cada ciclo de lavado.
- Temperatura y tiempo de ciclo aplicados durante el proceso.
- Tipo de detergente utilizado y su concentración.
- Resultado del control de calidad final, incluyendo análisis microbiológicos cuando el sector lo requiera.
- Certificaciones aplicables al proceso, como HACCP en el caso de la industria alimentaria.
Contar con esta documentación no solo facilita el cumplimiento normativo: también permite detectar con rapidez el origen de cualquier incidencia relacionada con la higiene de un lote concreto, en lugar de tener que revisar todo el proceso desde cero.